
 English
 русский
 español
 العربية
Recherche
Qu\'est-ce que tu cherches?
Recherche
Montage d'essai de la tour de support de radar terminé : vérification dimensionnelle et contrôle d'ajustement avant galvanisation
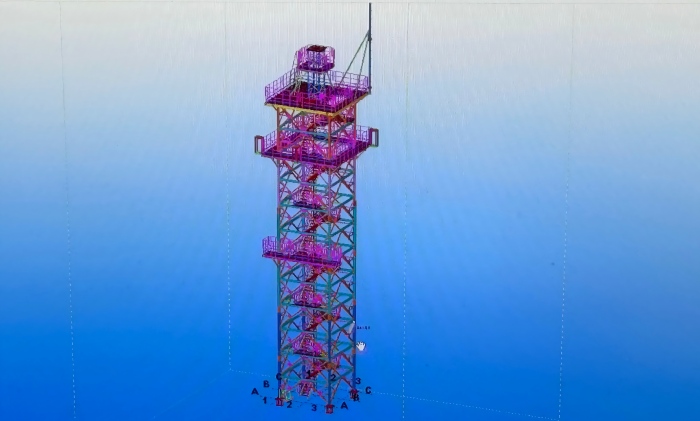
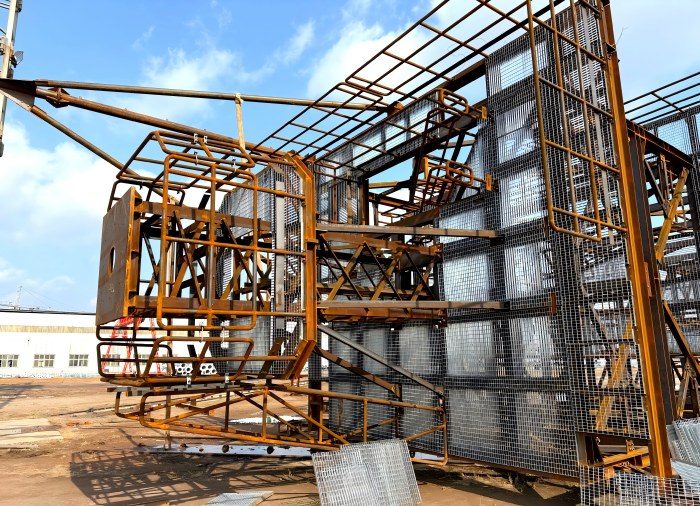
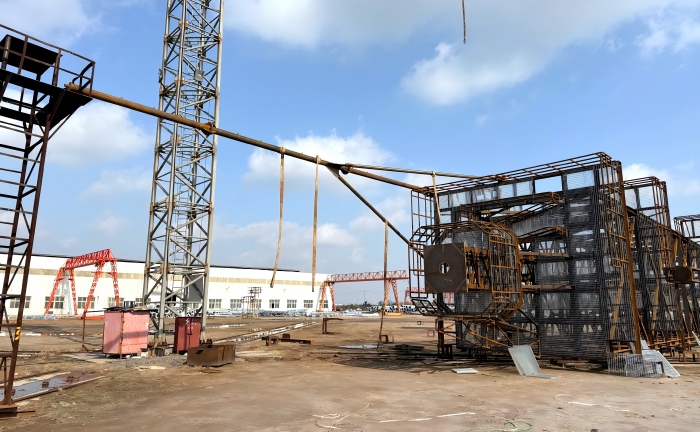
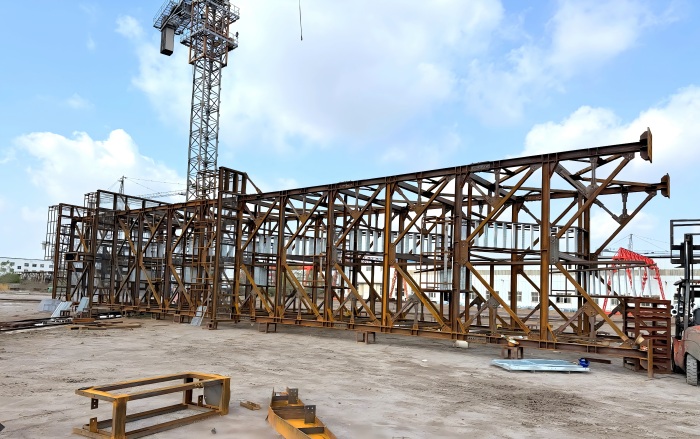
Qingdao Altai Tower Co., Ltd. a achevé avec succès l'assemblage d'essai en usine d'une tour de support radar à 4 pieds de 30 mètres. Réalisé pour un important projet d'infrastructure de télécommunications en Afrique du Nord, ce contrôle d'ajustement avant expédition a permis de vérifier l'intégrité structurelle, l'alignement des boulons et les tolérances dimensionnelles critiques d'un prototype de tour de 54,5 tonnes avant la galvanisation à chaud et l'expédition finale.
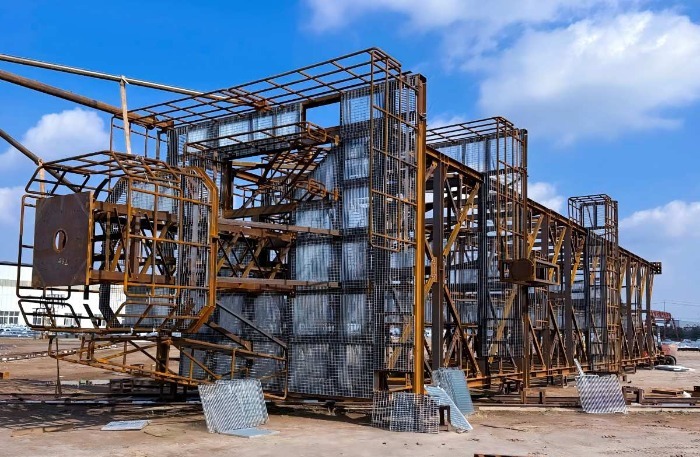
L'assemblage a permis de vérifier les paramètres critiques suivants :
· Tolérance globale de mise à niveau : Le prototype de tour de 30 m entièrement assemblé a été vérifié strictement dans une tolérance de mise à niveau maximale de 2 mm, garantissant la verticalité structurelle.
· Alignement des boulons et ajustement : Tous les éléments de la tour, les nœuds de raccordement et les boulons accessoires ont été assemblés sans interférence ni distorsion.
· Règle d'absence de modification sur site : Le contrat interdit strictement toute découpe, perçage, alésage ou meulage pour corriger des erreurs de fabrication lors du montage. Cet essai a validé avec succès que toutes les pièces s'ajustent parfaitement sans nécessiter de modification sur le terrain.
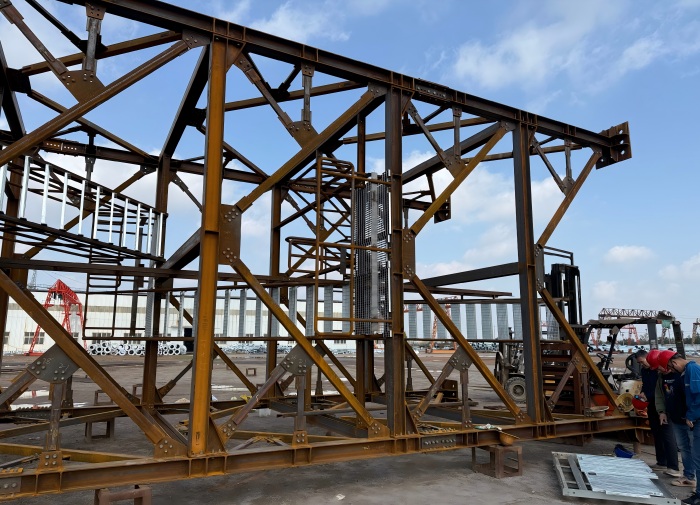
· Type de tour : structure autoportante en treillis à 4 pieds de 30 m.
· Poids unitaire : Un minimum de 54 500 kg par tour, reflétant l'acier robuste requis pour la stabilité du radar.
· Galvanisation et anti-corrosion : Les composants sont soigneusement préparés avant l'assemblage. Après l'assemblage, l'acier subira une galvanisation à chaud avec une épaisseur de revêtement minimale de 85 μm en tout point de mesure.
· Intégration des accessoires : L'assemblage comprenait le contrôle d'ajustement des dispositifs anti-chute, des rubans de mise à la terre en cuivre, des paratonnerres et des feux d'obstacle pour tours.
· Transfert de risque : Permet d'identifier les problèmes de fabrication ou d'alignement des trous au stade de l'usine, plutôt que sur le chantier de construction en Libye.
· Protection du revêtement de zinc : En validant l'ajustement avant la galvanisation, nous garantissons qu'aucune découpe ou perçage post-galvanisation (ce qui expose l'acier brut et provoque la rouille) n'est nécessaire sur site.
· Vérification par un tiers : L'ensemble de l'assemblage d'essai a été observé et approuvé par une société d'inspection tierce indépendante, garantissant une conformité objective aux normes internationales.
Q & R
Q : Quelle est la tolérance de mise à niveau acceptable pour l'assemblage d'essai d'une tour de support radar de 30 m ?
Q : Comment évitez-vous la modification sur site lors de l'installation de la tour radar ?
Traçabilité des matériaux (certificats d'usine pour tous les profilés en acier).
Rapports complets d'assemblage d'essai et registres d'inspection dimensionnelle.
Rapports CND (contrôle non destructif) pour l'intégrité desS soudures.
Vérification de la conformité par rapport au plan d'inspection et d'essai approuvé.
Tous les registres sont examinés et visés par le représentant du client avant que le pylône prototype ne soit démonté, traité en surface et autorisé pour l'expédition.


 Réseau IPv6 pris en charge